Piaskowanie metalu i lakierowanie bywają zamawiane jako dwie osobne usługi. Technologicznie tworzą jednak jeden proces: przygotowanie podłoża decyduje o tym, czy powłoka uzyska odpowiednią przyczepność, szczelność, wygląd i trwałość. Sam dobry lakier nie skompensuje rdzy, zgorzeliny, tłuszczu ani pozostałości starej farby.
Z tego artykułu dowiesz się, na czym polega piaskowanie przed lakierowaniem, jak dobiera się stopień oczyszczenia i profil powierzchni, kiedy stosuje się malowanie proszkowe lub ciekłe oraz dlaczego elplast.com.pl łączy przygotowanie metalu z wykonaniem powłoki w ramach jednego ciągu technologicznego.
Piaskowanie metalu przed lakierowaniem – definicja i granice procesu
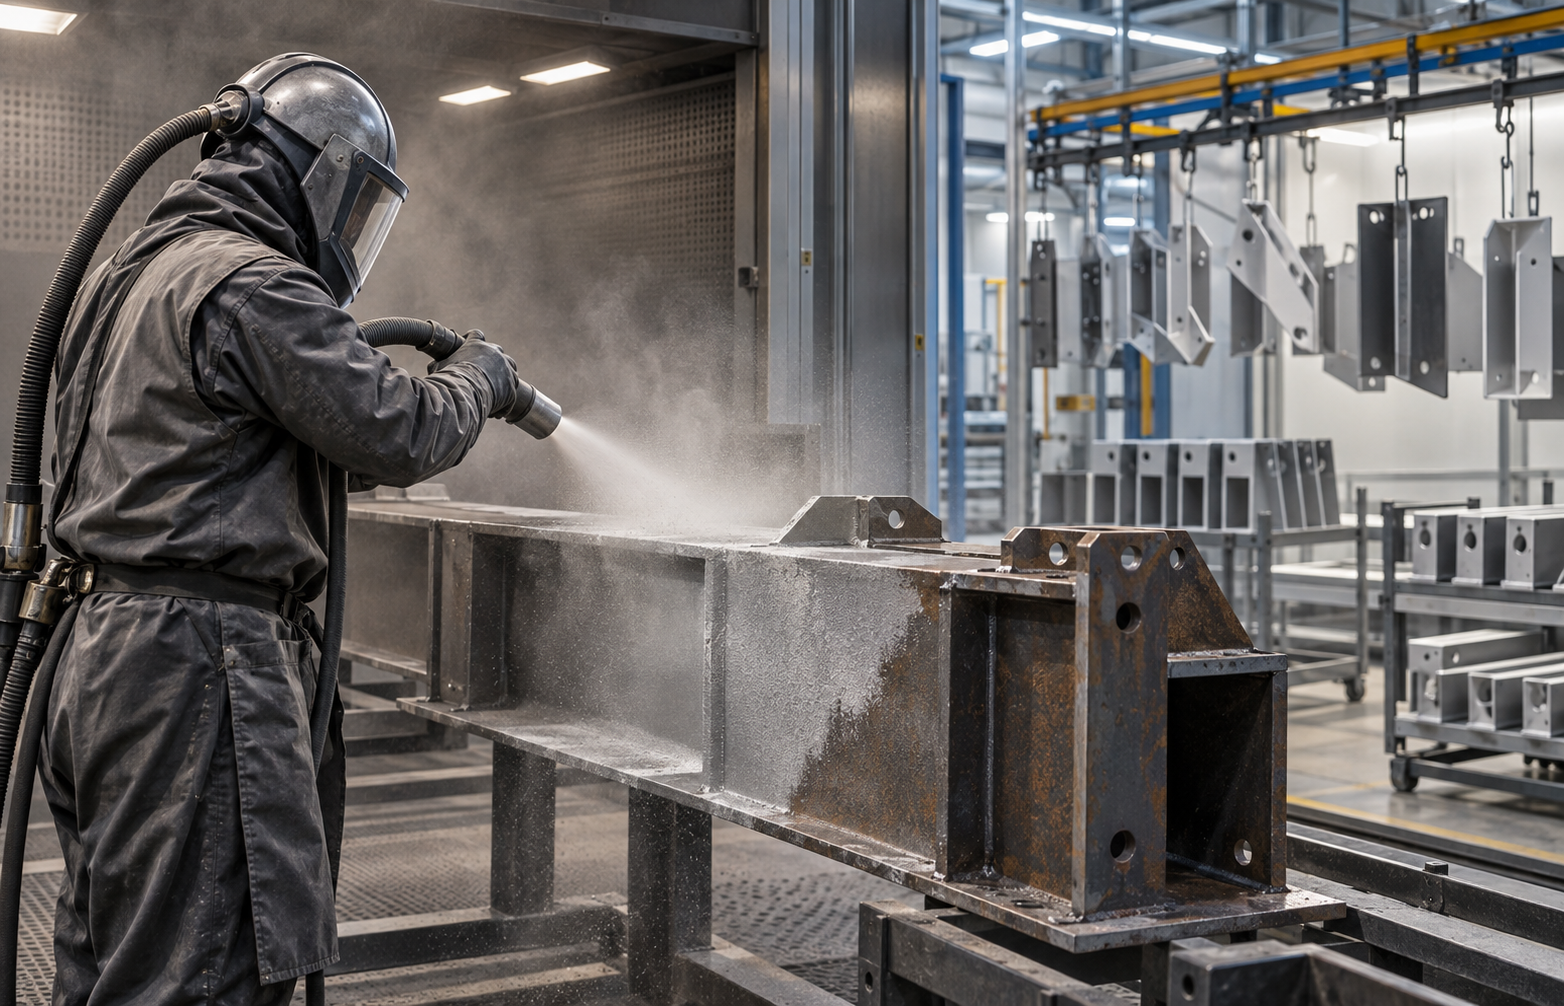
Piaskowanie to potoczne określenie obróbki strumieniowo-ściernej. Polega na skierowaniu na powierzchnię metalu strumienia ścierniwa rozpędzonego sprężonym powietrzem lub za pomocą urządzeń wirnikowych. Proces usuwa zanieczyszczenia i jednocześnie nadaje powierzchni określoną chropowatość.
W praktyce celem nie jest wyłącznie „zdarcie rdzy”. Prawidłowo przygotowane podłoże powinno być:
- wolne od rdzy i zgorzeliny,
- oczyszczone ze starych, słabo związanych powłok,
- odtłuszczone,
- odpylone,
- pozbawione zanieczyszczeń jonowych, jeśli wymaga tego system ochronny,
- równomiernie rozwinięte pod względem profilu powierzchni,
- zabezpieczone przed ponownym utlenieniem do chwili lakierowania.
Określenie „piaskowanie” nie oznacza, że zawsze wykorzystuje się piasek kwarcowy. W profesjonalnej obróbce stosuje się również między innymi śrut stalowy, elektrokorund, garnet, kulki szklane i inne media dobrane do materiału oraz oczekiwanego efektu.
Granice procesu są równie ważne. Piaskowanie nie zastępuje:
- naprawy ubytków i głębokich wżerów korozyjnych,
- poprawy źle wykonanych spoin,
- usunięcia wad konstrukcyjnych powodujących gromadzenie wody,
- doboru właściwego systemu lakierniczego,
- kontroli temperatury, wilgotności i punktu rosy,
- prawidłowego utwardzenia powłoki.
To etap przygotowania podłoża, a nie samodzielna ochrona antykorozyjna. Oczyszczony metal pozostawiony bez zabezpieczenia może zacząć ponownie korodować.
Dlaczego przygotowanie powierzchni decyduje o jakości lakierowania?
Powłoka lakiernicza musi trwale połączyć się z podłożem. Jeżeli między farbą a metalem pozostaną tlenki, pył, tłuszcz lub fragmenty starej powłoki, lakier może przyczepić się do zanieczyszczenia zamiast do właściwego materiału.
Najczęstsze konsekwencje niedostatecznego przygotowania powierzchni to:
- łuszczenie się farby,
- pęcherze i kratery,
- korozja rozwijająca się pod powłoką,
- odspajanie warstw po uderzeniu,
- nierówna struktura i połysk,
- widoczne przejścia między oczyszczonymi i nieoczyszczonymi miejscami,
- skrócenie trwałości zabezpieczenia,
- konieczność ponownego czyszczenia i malowania.
Obróbka strumieniowo-ścierna działa na dwa sposoby. Po pierwsze, usuwa warstwy osłabiające przyczepność. Po drugie, tworzy mikroskopijny profil, do którego może zakotwić się farba podkładowa, ciekła albo proszkowa.
Większa chropowatość nie zawsze oznacza jednak lepszy rezultat. Zbyt agresywny profil może:
- pozostać niecałkowicie przykryty cienką warstwą lakieru,
- powodować prześwity na wierzchołkach nierówności,
- zwiększać zużycie materiału powłokowego,
- pogarszać wygląd dekoracyjny,
- deformować cienkie elementy.
Dlatego oczyszczenie i chropowatość trzeba rozpatrywać łącznie z grubością oraz rodzajem planowanej powłoki.
Dlaczego elplast.com.pl łączy piaskowanie z lakierowaniem?
Połączenie obu procesów ogranicza jedno z najważniejszych ryzyk technologicznych: utratę jakości przygotowanej powierzchni pomiędzy oczyszczaniem a nakładaniem powłoki.
Świeżo wypiaskowany metal jest aktywny i podatny na ponowne utlenianie. Na jego stan mogą wpłynąć:
- wilgoć z powietrza,
- kondensacja pary wodnej,
- dotykanie powierzchni gołymi rękami,
- pył transportowy,
- kontakt z zabrudzonymi zawieszkami lub opakowaniami,
- zbyt długie magazynowanie,
- przewóz między osobnymi wykonawcami.
Gdy elplast.com.pl łączy piaskowanie i lakierowanie, oba etapy mogą być traktowane jako jeden kontrolowany ciąg technologiczny: od oceny detalu, przez oczyszczanie i odpylanie, po nałożenie oraz utwardzenie powłoki.
Jedna odpowiedzialność za efekt końcowy
Przy rozdzieleniu prac łatwo o spór, czy wada wynikała z niewłaściwego piaskowania, zabrudzenia podczas transportu, czy błędu lakierniczego. Zlecenie całego procesu jednemu wykonawcy upraszcza odpowiedzialność za:
- stan podłoża przed malowaniem,
- zgodność profilu z systemem powłokowym,
- czas między oczyszczaniem a lakierowaniem,
- dobór technologii aplikacji,
- grubość i utwardzenie powłoki,
- końcową kontrolę wizualną.
Krótszy czas między piaskowaniem a zabezpieczeniem
Nie istnieje jeden uniwersalny czas, przez który wypiaskowany detal może bezpiecznie czekać na malowanie. Zależy on między innymi od wilgotności, temperatury, czystości powietrza i rodzaju metalu.
Najbezpieczniejszą praktyką jest zabezpieczenie powierzchni możliwie szybko, najlepiej w ramach zaplanowanego cyklu produkcyjnego. Łączenie usług ogranicza magazynowanie i dodatkowy transport.
Lepsze dopasowanie chropowatości do lakieru
Operator przygotowujący detal powinien wiedzieć, jaki system zostanie nałożony później. Innego podejścia może wymagać:
- cienka dekoracyjna powłoka proszkowa,
- wielowarstwowy system antykorozyjny,
- podkład cynkowy,
- farba epoksydowa,
- warstwa poliuretanowa,
- renowacja elementu z głębokimi wżerami.
Połączenie procesów pozwala dobierać ścierniwo i parametry obróbki do konkretnej powłoki, a nie wykonywać piaskowanie według ogólnej zasady.
Mniejsze ryzyko zabrudzenia powierzchni
Transport świeżo oczyszczonych elementów wymaga odpowiedniego zabezpieczenia. Zwykła folia nie zawsze jest dobrym rozwiązaniem, ponieważ może zatrzymywać wilgoć. Problemem są również zabrudzone palety, rękawice, zawiesia oraz kontakt ze spalinami i pyłem.
Ograniczenie operacji logistycznych zmniejsza liczbę punktów, w których jakość podłoża może się pogorszyć.
Łatwiejsza kontrola parametrów
W zintegrowanym procesie można ocenić nie tylko końcowy kolor, lecz także etapy wpływające na trwałość powłoki:
- wyjściowy stan detalu,
- obecność oleju i smaru,
- stopień usunięcia rdzy oraz zgorzeliny,
- profil powierzchni,
- zapylenie,
- temperaturę podłoża,
- warunki otoczenia,
- grubość gotowej powłoki.
Jak wygląda kompletny proces technologiczny?
1. Ocena elementu i warunków eksploatacji
Przed rozpoczęciem prac należy ustalić:
- z jakiego materiału wykonano detal,
- czy jest to stal czarna, ocynkowana, nierdzewna, aluminium lub inny stop,
- jaka jest grubość ścianek,
- czy występuje rdza, zgorzelina albo stara farba,
- czy element był wcześniej ocynkowany lub malowany,
- czy ma gwinty, łożyska, powierzchnie uszczelniające i otwory technologiczne,
- gdzie będzie użytkowany,
- czy najważniejsza jest dekoracyjność, odporność mechaniczna czy ochrona antykorozyjna.
Na tym etapie identyfikuje się również miejsca trudne do oczyszczenia i pomalowania: szczeliny, zakładki, ostre krawędzie, wnętrza profili oraz głębokie wżery.
2. Demontaż i zabezpieczenie powierzchni funkcjonalnych
Nie wszystkie fragmenty detalu powinny być piaskowane i lakierowane. Maskowania mogą wymagać:
- gwinty,
- otwory pasowane,
- powierzchnie współpracujące,
- gniazda łożysk,
- styki elektryczne,
- miejsca przeznaczone do spawania,
- tabliczki znamionowe,
- elementy gumowe, plastikowe lub uszczelniające.
Brak uzgodnienia zakresu maskowania może doprowadzić do problemów z późniejszym montażem.
3. Odtłuszczanie
Grube warstwy oleju i smaru powinny zostać usunięte przed obróbką strumieniowo-ścierną. Piaskowanie zatłuszczonego detalu może rozprowadzić zanieczyszczenie po powierzchni albo zabrudzić ścierniwo i instalację.
Sposób odtłuszczania dobiera się do rodzaju zanieczyszczenia, materiału detalu oraz późniejszego procesu lakierniczego.
4. Obróbka strumieniowo-ścierna
Na rezultat wpływają między innymi:
- rodzaj ścierniwa,
- wielkość i kształt ziarna,
- ciśnienie robocze,
- odległość dyszy,
- kąt prowadzenia strumienia,
- czas obróbki,
- twardość podłoża,
- liczba obiegów ścierniwa.
Operator usuwa rdzę, zgorzelinę i stare powłoki, jednocześnie budując wymagany profil powierzchni. Szczególnej uwagi wymagają naroża, spoiny, krawędzie i wżery.
5. Odpylanie i kontrola podłoża
Po piaskowaniu detal nie powinien automatycznie trafiać do lakierowania. Najpierw należy sprawdzić, czy powierzchnia:
- osiągnęła wymagany stopień oczyszczenia,
- ma odpowiedni profil,
- nie zawiera widocznego pyłu,
- nie została zabrudzona olejem,
- nie wykazuje oznak ponownego rdzewienia,
- jest wystarczająco sucha.
W wymagających zastosowaniach kontroluje się także obecność rozpuszczalnych soli. Zanieczyszczenia niewidoczne gołym okiem mogą powodować pęcherzenie osmotyczne i korozję podpowłokową.
6. Nakładanie powłoki
W zależności od przeznaczenia stosuje się lakierowanie proszkowe albo systemy farb ciekłych. Powłoka może składać się z jednej lub kilku warstw, na przykład:
- podkładu i warstwy nawierzchniowej,
- podkładu cynkowego i farby wykończeniowej,
- warstwy epoksydowej oraz poliuretanowej,
- proszkowego podkładu antykorozyjnego i proszkowej warstwy dekoracyjnej.
7. Utwardzanie lub suszenie
W lakierowaniu proszkowym detal trafia do pieca, a powłoka utwardza się po osiągnięciu określonej temperatury przez metal. Liczy się więc nie tylko temperatura powietrza w piecu, lecz także temperatura samego elementu i czas jej utrzymania.
Farby ciekłe mogą schnąć fizycznie albo utwardzać się w wyniku reakcji chemicznej. Warunki muszą odpowiadać wymaganiom konkretnego produktu.
8. Kontrola gotowej powłoki
Zakres kontroli zależy od wymagań zlecenia. Może obejmować:
- ocenę koloru, połysku i struktury,
- pomiar grubości powłoki,
- kontrolę niedomalowań i prześwitów,
- ocenę przyczepności,
- sprawdzenie utwardzenia,
- badanie szczelności powłoki,
- kontrolę poprawności maskowania,
- próbę odporności mechanicznej.
Stopnie przygotowania powierzchni – co oznaczają Sa 1, Sa 2, Sa 2½ i Sa 3?
Stopnie Sa opisują wizualny poziom oczyszczenia stali metodą strumieniowo-ścierną.
Sa 1 – lekkie oczyszczenie strumieniowo-ścierne
Usuwane są słabo związane zanieczyszczenia, rdza, zgorzelina i powłoki. Jest to ograniczony zakres przygotowania, który zwykle nie odpowiada wymaganiom wysokiej jakości systemów lakierniczych.
Sa 2 – dokładne oczyszczenie
Powierzchnia jest dokładniej oczyszczona, ale mogą na niej pozostać mocno związane ślady wcześniejszych warstw i przebarwienia. Przydatność tego poziomu zależy od konkretnego systemu powłokowego.
Sa 2½ – bardzo dokładne oczyszczenie
To często stosowany poziom przygotowania stali przed wykonaniem systemu antykorozyjnego. Powierzchnia powinna być wolna od widocznych zanieczyszczeń, a pozostałe ślady mogą występować jedynie jako lekkie plamki lub smugi.
Sa 3 – oczyszczenie do wizualnie czystej stali
Najwyższy wizualny stopień oczyszczenia. Powierzchnia uzyskuje jednolity metaliczny wygląd. Nie każda realizacja wymaga Sa 3 — wyższy stopień oznacza większy nakład pracy i powinien wynikać ze specyfikacji powłoki oraz warunków eksploatacji.
Stopień Sa nie określa chropowatości, poziomu zapylenia ani zawartości soli. Powierzchnie o tym samym stopniu czystości wizualnej mogą mieć zupełnie inny profil i różną przydatność do lakierowania.
Jak dobiera się ścierniwo?
Rodzaj ścierniwa wpływa na szybkość czyszczenia, profil powierzchni, wygląd detalu i koszt procesu.
Rodzaj medium | Typowy efekt | Przykładowe zastosowanie | Ważne ograniczenia |
|---|---|---|---|
Śrut stalowy ostrokrawędziowy | Intensywne czyszczenie i wyraźny profil | Stal konstrukcyjna, usuwanie zgorzeliny i starych powłok | Może być zbyt agresywny dla cienkich detali i metali nieżelaznych |
Śrut stalowy kulisty | Uderzeniowe oczyszczanie, bardziej zaokrąglony profil | Produkcja seryjna, obróbka wirnikowa | Nie zawsze zapewnia profil oczekiwany pod konkretną farbę |
Elektrokorund | Ostre, skuteczne skrawanie | Precyzyjne czyszczenie, twarde powłoki | Wymaga właściwego doboru granulacji i parametrów |
Garnet | Skuteczne czyszczenie z kontrolowanym profilem | Konstrukcje stalowe i zastosowania przemysłowe | Dobór zależy od instalacji oraz wymagań powierzchni |
Kulki szklane | Delikatniejszy, satynowy efekt | Aluminium, stal nierdzewna, zastosowania dekoracyjne | Zwykle nie są pierwszym wyborem do agresywnego usuwania ciężkiej korozji |
Media niemetaliczne specjalne | Efekt zależny od rodzaju ziarna | Detale wrażliwe, renowacje, metale nieżelazne | Konieczne są próby technologiczne |
Wybór ścierniwa powinien uwzględniać ryzyko zanieczyszczenia obcym metalem. Jest to szczególnie ważne w przypadku stali nierdzewnej i aluminium.
Chropowatość powierzchni a grubość lakieru
Profil powierzchni składa się z wierzchołków i zagłębień powstałych po uderzeniach ścierniwa. Farba musi pokryć również najwyższe punkty profilu. Jeżeli warstwa jest zbyt cienka w stosunku do chropowatości, wierzchołki mogą pozostać niedostatecznie zabezpieczone.
W praktyce trzeba zrównoważyć trzy parametry:
- stopień oczyszczenia,
- profil powierzchni,
- grubość suchej powłoki.
Przykładowo mocno rozwinięty profil może być korzystny pod gruby, wielowarstwowy system przemysłowy, ale niepożądany pod cienką powłokę o wysokich wymaganiach dekoracyjnych.
Nie należy wyznaczać chropowatości wyłącznie na podstawie wyglądu. W wymagających realizacjach mierzy się ją odpowiednią metodą, a wynik porównuje z wymaganiami systemu lakierniczego.
Piaskowanie przed malowaniem proszkowym i ciekłym
Lakierowanie proszkowe
Farba proszkowa jest nanoszona elektrostatycznie, a następnie stapiana i utwardzana w piecu. Technologia umożliwia uzyskanie równomiernych, estetycznych i odpornych mechanicznie powłok.
Połączenie piaskowania z lakierowaniem proszkowym sprawdza się między innymi przy:
- konstrukcjach stalowych,
- ogrodzeniach i balustradach,
- ramach oraz stelażach,
- obudowach,
- elementach maszyn,
- wyposażeniu przemysłowym,
- częściach motoryzacyjnych odpowiednich do wygrzewania.
Trzeba jednak sprawdzić, czy detal może być poddany temperaturze utwardzania. Problemem mogą być elementy z tworzyw, uszczelki, zamknięte przestrzenie, pozostałości smarów lub połączenia wykonane materiałami wrażliwymi na ciepło.
Lakierowanie farbami ciekłymi
Farby ciekłe są przydatne w przypadku dużych konstrukcji, detali, których nie można wygrzać, oraz systemów wymagających specjalistycznych podkładów i warstw nawierzchniowych.
Można stosować między innymi systemy:
- epoksydowe,
- poliuretanowe,
- alkidowe,
- wysokocynkowe,
- przeznaczone do środowisk przemysłowych lub zewnętrznych.
Farby epoksydowe są często wykorzystywane jako warstwy ochronne, natomiast poliuretanowe jako powłoki nawierzchniowe o dobrej odporności na warunki atmosferyczne. Ostateczny dobór zawsze zależy od ekspozycji i dokumentacji technicznej produktu.
Czy każdy metal należy piaskować tak samo?
Nie. Materiał podłoża istotnie zmienia sposób prowadzenia prac.
Stal węglowa
Dobrze reaguje na obróbkę strumieniowo-ścierną, ale po oczyszczeniu jest podatna na szybkie rdzewienie. Wymaga sprawnego przejścia do aplikacji powłoki.
Stal ocynkowana
Agresywne piaskowanie może usunąć zbyt dużą część warstwy cynku. Często stosuje się delikatne omiecenie ścierniwem, którego celem jest zmatowienie i rozwinięcie powierzchni, a nie odsłonięcie stali.
Stal nierdzewna
Wymaga ścierniwa i wyposażenia, które nie zanieczyszczą powierzchni cząstkami stali węglowej. Takie zanieczyszczenia mogą później powodować rdzawe naloty.
Aluminium
Jest bardziej podatne na deformacje i uszkodzenia niż gruba stal konstrukcyjna. Konieczne są łagodniejsze parametry, właściwe medium oraz uwzględnienie naturalnej warstwy tlenkowej.
Cienkie blachy
Zbyt wysokie ciśnienie, długie prowadzenie strumienia w jednym miejscu lub nieprawidłowy kąt mogą doprowadzić do nagrzania i odkształcenia elementu. W takich przypadkach liczą się doświadczenie operatora i próba technologiczna.
Kiedy samo piaskowanie nie wystarczy?
Obróbka strumieniowo-ścierna nie rozwiązuje wszystkich problemów podłoża. Dodatkowych działań mogą wymagać:
- głębokie wżery korozyjne,
- ostre krawędzie,
- odpryski i porowatość spoin,
- szczeliny kapilarne,
- pozostałości soli,
- olej wydostający się z zakładek podczas wygrzewania,
- skorodowane profile zamknięte,
- konstrukcje bez otworów odpływowych,
- powłoki zawierające substancje niebezpieczne.
Przed malowaniem może być potrzebne szlifowanie spoin, zaokrąglenie krawędzi, naprawa konstrukcji, mycie, odsalanie, odgazowanie lub zastosowanie dodatkowej warstwy wyrównującej.
Warunki otoczenia podczas lakierowania
Nawet idealnie wypiaskowana powierzchnia może zostać źle zabezpieczona, jeśli metal jest zbyt zimny albo pojawi się na nim kondensacja.
Kontroluje się przede wszystkim:
- temperaturę powietrza,
- temperaturę podłoża,
- wilgotność względną,
- punkt rosy,
- wentylację,
- czystość strefy aplikacji.
W wielu zastosowaniach przyjmuje się, że temperatura podłoża powinna być co najmniej o 3°C wyższa od punktu rosy. Dokładne wymagania muszą jednak wynikać z karty technicznej zastosowanej farby i specyfikacji realizacji.
Warunki trzeba sprawdzać nie tylko na początku zmiany. Mogą zmieniać się w trakcie pracy, zwłaszcza w nieogrzewanych halach, przy dużych elementach i podczas gwałtownych zmian pogody.
Liczby i parametry, które warto znać
Poniższe wartości są typowymi zakresami spotykanymi w praktyce, a nie uniwersalną receptą dla każdego detalu:
- Sa 2½ – często wymagany stopień oczyszczenia stali przed wykonaniem przemysłowego systemu antykorozyjnego.
- Sa 3 – najwyższy wizualny stopień oczyszczenia strumieniowo-ściernego.
- około 40–100 µm – przykładowy zakres profilu spotykany w wielu systemach ochronnych; właściwa wartość zależy od rodzaju powłoki.
- około 60–120 µm – często spotykany zakres grubości pojedynczej powłoki proszkowej, zależny od produktu, geometrii i specyfikacji.
- około 160–200°C – typowy zakres temperatur wykorzystywanych przy utwardzaniu wielu farb proszkowych; decydują wymagania konkretnego proszku.
- około 10–20 minut – często spotykany czas wygrzewania po osiągnięciu wymaganej temperatury przez detal, a nie jedynie przez powietrze w piecu.
- minimum 3°C ponad punktem rosy – często przyjmowany margines temperatury podłoża podczas aplikacji farb.
- kilka warstw zamiast jednej – w wymagającym środowisku system może obejmować podkład, warstwę pośrednią i nawierzchniową.
- jak najkrótszy czas oczekiwania – oczyszczony metal powinien zostać zabezpieczony, zanim pojawi się rdza nalotowa lub wtórne zabrudzenie.
Każdą z tych wartości należy zweryfikować na podstawie materiału detalu, warunków eksploatacji i karty technicznej systemu lakierniczego.
Tabela decyzyjna: jak dobrać przygotowanie i lakierowanie?
Sytuacja | Zalecany kierunek przygotowania | Możliwy system powłokowy | Na co uważać? |
|---|---|---|---|
Nowa stal ze zgorzeliną | Dokładne piaskowanie, często do Sa 2½ | Podkład i warstwa nawierzchniowa albo system proszkowy | Zgorzelina musi zostać skutecznie usunięta |
Stal z powierzchniową rdzą | Piaskowanie i kontrola wżerów | Powłoka proszkowa lub ciekła dobrana do środowiska | Rdza może pozostawać w głębokich zagłębieniach |
Mocno skorodowany element | Piaskowanie, ocena utraty grubości, ewentualna naprawa | Wielowarstwowy system ochronny | Lakier nie przywraca nośności materiału |
Renowacja starej powłoki | Ocena przyczepności, usunięcie słabych warstw lub całkowite oczyszczenie | System zgodny z odsłoniętym podłożem | Nieznany skład starej farby i ryzyko niezgodności |
Detal do wnętrza | Oczyszczenie dostosowane do stanu powierzchni | Dekoracyjna powłoka proszkowa lub ciekła | Nie należy pomijać odtłuszczania |
Element użytkowany na zewnątrz | Dokładne przygotowanie i ochrona antykorozyjna | Podkład plus warstwa odporna na UV i pogodę | Sam kolor nie określa odporności systemu |
Stal ocynkowana | Delikatne omiecenie lub przygotowanie chemiczne | System zgodny z cynkiem | Zbyt agresywna obróbka może usunąć cynk |
Aluminium | Łagodna obróbka dobranym medium | Powłoka przeznaczona do aluminium | Ryzyko odkształcenia i niewłaściwego profilu |
Stal nierdzewna | Dedykowane, czyste ścierniwo | Powłoka specjalistyczna, jeśli jest potrzebna | Zanieczyszczenie cząstkami stali węglowej |
Cienka blacha | Próba technologiczna i łagodne parametry | Cienka, równomierna powłoka | Ryzyko falowania i przegrzania |
Duża konstrukcja bez możliwości wygrzewania | Piaskowanie i kontrola warunków aplikacji | System farb ciekłych | Punkt rosy, wentylacja i czas przemalowania |
Element o wysokich wymaganiach dekoracyjnych | Kontrolowany, drobniejszy profil | Powłoka o odpowiedniej rozlewności | Zbyt gruby profil może pozostać widoczny |
Najczęstsze błędy
Piaskowanie zatłuszczonej powierzchni
Obróbka ścierna nie zawsze usuwa olej w sposób bezpieczny dla późniejszego lakierowania. Może rozprowadzić go po detalu. Dlatego grube zanieczyszczenia organiczne należy wcześniej usunąć.
Zbyt długie oczekiwanie na lakierowanie
Pozostawienie świeżo oczyszczonej stali bez zabezpieczenia zwiększa ryzyko rdzy nalotowej i osiadania pyłu. Jeśli stan powierzchni ulegnie pogorszeniu, może być konieczne ponowne czyszczenie.
Dobór profilu bez uwzględnienia powłoki
Zbyt mała chropowatość może ograniczać zakotwienie mechaniczne, a zbyt duża — zwiększać zużycie farby i pozostawiać niedostatecznie osłonięte wierzchołki.
Pomijanie krawędzi i spoin
Na ostrych krawędziach powłoka ma tendencję do cofania się i tworzenia cieńszej warstwy. Spoiny mogą zawierać pory, odpryski oraz ostre nierówności. Te miejsca często wymagają dodatkowej obróbki i zaprawek.
Ocena jakości wyłącznie na podstawie koloru
Równa, błyszcząca powierzchnia nie potwierdza prawidłowej przyczepności ani pełnego utwardzenia. Powłoka może wyglądać dobrze, a mimo to odspajać się po uderzeniu lub ekspozycji na wilgoć.
Nieuwzględnianie geometrii detalu
Profile zamknięte, szczeliny, nakładające się blachy i głębokie wnęki utrudniają czyszczenie oraz aplikację. Podczas lakierowania proszkowego dodatkowym wyzwaniem mogą być miejsca, do których proszek dociera trudniej z powodu geometrii pola elektrostatycznego.
Brak informacji o przeznaczeniu elementu
System do suchego wnętrza nie musi sprawdzić się na zewnątrz, w środowisku przemysłowym ani przy kontakcie z chemikaliami. Wykonawca powinien znać warunki pracy detalu przed doborem technologii.
Mity dotyczące piaskowania i lakierowania
Mit: każdy rodzaj rdzy da się po prostu zamalować
Farba może odizolować podłoże tylko wtedy, gdy zostało ono przygotowane zgodnie z wymaganiami systemu. Pozostawiona, słabo związana rdza może prowadzić do szybkiego odspojenia powłoki.
Mit: im mocniejsze piaskowanie, tym lepiej
Nadmiernie agresywna obróbka zwiększa chropowatość, zużycie ścierniwa i ryzyko deformacji. Parametry powinny wynikać z materiału oraz rodzaju lakieru.
Mit: Sa 3 zawsze jest konieczne
Najwyższy stopień czystości nie jest automatycznie najlepszym wyborem ekonomicznym. Wymagany poziom powinien wynikać z projektu, środowiska pracy i specyfikacji systemu powłokowego.
Mit: malowanie proszkowe zawsze zapewnia pełną ochronę na zewnątrz
Trwałość zależy od przygotowania powierzchni, rodzaju proszku, liczby warstw, grubości, utwardzenia oraz konstrukcji elementu. Pojedyncza powłoka dekoracyjna nie zawsze jest wystarczającym systemem antykorozyjnym.
Mit: wypiaskowanego elementu nie trzeba odpylać
Na powierzchni mogą pozostawać drobiny ścierniwa i pyłu. Ich obecność ogranicza kontakt farby z metalem i może pogorszyć wygląd powłoki.
Mit: grubsza warstwa farby zawsze jest trwalsza
Zbyt cienka warstwa nie zapewnia odpowiedniej ochrony, ale nadmierna grubość również może powodować problemy: pękanie, niedostateczne utwardzenie, zacieki lub wady powierzchni. Należy zachować zakres określony dla danego produktu.
Jak przygotować element do przekazania wykonawcy?
Przed zleceniem prac warto przekazać:
- rodzaj metalu,
- wymiary i masę detalu,
- zdjęcia aktualnego stanu powierzchni,
- informację o starej powłoce,
- miejsce użytkowania: wnętrze lub zewnątrz,
- przewidywany kontakt z wodą, solą, chemią albo wysoką temperaturą,
- wymagany kolor, połysk i strukturę,
- oczekiwaną trwałość systemu,
- listę miejsc przeznaczonych do maskowania,
- informację, czy detal był wcześniej naprawiany, cynkowany lub szpachlowany,
- wymagania dotyczące kontroli i dokumentacji.
Element powinien być możliwie kompletny pod względem obróbki mechanicznej. Wiercenie, cięcie i spawanie po lakierowaniu uszkadza zabezpieczenie i wymaga napraw miejscowych.
Kiedy warto zlecić piaskowanie i lakierowanie jako jedną usługę?
Zintegrowany proces jest szczególnie uzasadniony, gdy:
- detal jest silnie skorodowany,
- wymagana jest trwała ochrona zewnętrzna,
- powierzchnia musi osiągnąć określony stopień czystości,
- lakier wymaga kontrolowanego profilu,
- transport wypiaskowanych elementów byłby ryzykowny,
- zlecenie obejmuje większą serię,
- ważna jest powtarzalność koloru, struktury i grubości,
- inwestor chce ograniczyć liczbę wykonawców,
- potrzebna jest jasna odpowiedzialność za efekt końcowy.
Właśnie dlatego elplast.com.pl łączy piaskowanie z lakierowaniem: przygotowanie powierzchni nie jest dodatkiem do malowania, lecz integralną częścią jakości gotowej powłoki. Kontrola całego ciągu pozwala ograniczyć przestoje, zabrudzenia i rozbieżności między wymaganiami lakieru a stanem podłoża.
Jak oceniać ofertę wykonawcy?
Cena za metr kwadratowy lub element nie powinna być jedynym kryterium. Warto ustalić:
- jaki stopień oczyszczenia obejmuje oferta,
- czy przewidziano odtłuszczanie i odpylanie,
- jak będzie dobrane ścierniwo,
- czy wyceniono usuwanie starej powłoki,
- jaki system lakierniczy zostanie zastosowany,
- ile warstw obejmuje usługa,
- jaka ma być docelowa grubość,
- czy cena zawiera maskowanie,
- jak zabezpieczane są gwinty i powierzchnie pasowane,
- czy kontrolowane są warunki aplikacji,
- w jaki sposób pakowane są gotowe elementy,
- co dzieje się w przypadku ujawnienia głębokiej korozji po piaskowaniu.
Dwie oferty opisane jako „piaskowanie i malowanie” mogą obejmować zupełnie inny zakres technologiczny. Porównywać należy nie same ceny, lecz również wymagania dotyczące podłoża i gotowej powłoki.
FAQ – najczęstsze pytania
Czy metal zawsze trzeba piaskować przed lakierowaniem?
Nie zawsze. Nowe, czyste elementy mogą być przygotowywane chemicznie lub mechanicznie inną metodą. Piaskowanie jest szczególnie użyteczne przy rdzy, zgorzelinie, starych powłokach i wtedy, gdy potrzebny jest określony profil powierzchni.
Czy można lakierować metal bezpośrednio po piaskowaniu?
Tak, pod warunkiem że powierzchnia została skontrolowana, odpylona, jest sucha i nie została ponownie zabrudzona. Wymagania zależą również od rodzaju farby.
Jak szybko po piaskowaniu należy pomalować stal?
Możliwie szybko, zanim pojawi się rdza nalotowa. Nie można wskazać jednego bezpiecznego czasu dla wszystkich warunków. Wysoka wilgotność i zimne podłoże znacząco zwiększają ryzyko ponownego utlenienia.
Czy piaskowanie usuwa każdą farbę?
Większość powłok można usunąć obróbką strumieniowo-ścierną, ale tempo pracy zależy od ich grubości, twardości i przyczepności. Niektóre stare powłoki wymagają szczególnych procedur ze względu na możliwą zawartość substancji niebezpiecznych.
Czy piaskowanie usuwa tłuszcz?
Nie powinno być traktowane jako podstawowa metoda odtłuszczania. Olej i smar należy usunąć przed obróbką, aby nie rozprowadzać zanieczyszczeń po powierzchni.
Czy po piaskowaniu potrzebny jest podkład?
To zależy od systemu. W rozwiązaniach antykorozyjnych podkład jest często istotną warstwą ochronną. Niektóre systemy proszkowe mogą być jednowarstwowe, ale zastosowania zewnętrzne lub wymagające mogą potrzebować podkładu i warstwy nawierzchniowej.
Czy wypiaskowany metal można przechowywać?
Można, ale wymaga to kontrolowanych warunków i zabezpieczenia przed wilgocią, pyłem oraz dotykaniem. Im dłuższe przechowywanie, tym większe ryzyko konieczności ponownego przygotowania powierzchni.
Czy można piaskować ocynk?
Tak, lecz zwykle stosuje się delikatne omiecenie, aby rozwinąć powierzchnię bez nadmiernego usunięcia cynku. Parametry muszą być dobrane do grubości i stanu powłoki cynkowej.
Czy można piaskować aluminium?
Tak, ale należy wykorzystać odpowiednie ścierniwo i łagodniejsze parametry. Cienkie elementy aluminiowe mogą się odkształcać.
Czy lakier proszkowy można nałożyć na starą farbę?
Technicznie jest to czasem możliwe, ale wymaga potwierdzenia przyczepności i zgodności starej powłoki z temperaturą wygrzewania. W renowacji bezpieczniejszym rozwiązaniem często jest usunięcie słabych lub nieznanych warstw.
Od czego zależy koszt piaskowania i lakierowania?
Od wymiarów, masy i geometrii detalu, stanu korozji, rodzaju starej powłoki, wymaganego stopnia oczyszczenia, maskowania, koloru, liczby warstw oraz wielkości serii. Znaczenie ma również sposób zawieszania i transportowania elementów.
Czy głębokie wżery znikną po lakierowaniu?
Nie. Piaskowanie usuwa produkty korozji, ale nie odbudowuje utraconego metalu. Lakier może ograniczyć dalszą degradację, lecz ślady wżerów mogą pozostać widoczne.
Jak sprawdzić jakość gotowej powłoki?
Podstawowa kontrola obejmuje wygląd, ciągłość i grubość. W zależności od wymagań można dodatkowo badać przyczepność, utwardzenie, odporność na uderzenie i szczelność powłoki.
Dlaczego warto wykonać piaskowanie i lakierowanie w jednym miejscu?
Ponieważ ogranicza to czas oczekiwania, dodatkowy transport i ryzyko zabrudzenia aktywnej powierzchni. Ułatwia również dopasowanie profilu do lakieru i przypisanie odpowiedzialności za cały efekt jednemu wykonawcy.
Piaskowanie i lakierowanie jako jeden system jakości
Trwała powłoka zaczyna się przed otwarciem opakowania z farbą. Jej jakość zależy od oceny materiału, usunięcia zanieczyszczeń, uzyskania właściwego profilu, kontroli warunków aplikacji oraz poprawnego utwardzenia.
Łączenie piaskowania i lakierowania przez elplast.com.pl pozwala traktować te czynności jako jeden proces zamiast dwóch niezależnych usług. Dzięki temu łatwiej ograniczyć korozję wtórną, dobrać sposób przygotowania do planowanej powłoki i kontrolować parametry odpowiadające za końcową trwałość.
Przed zamówieniem warto określić nie tylko kolor, ale również materiał, stan detalu, miejsce eksploatacji i oczekiwaną odporność. To właśnie te informacje pozwalają zaprojektować zabezpieczenie adekwatne do rzeczywistych warunków pracy.
 2 comments
